
3 トンの抽出ラインは火曜日に荷降ろされ、配管は 2 週間で完了し、試運転エンジニアが認定パッケージを要求します。測定可能な許容基準を備えたユーザー要求仕様はなく、設計適格性レビュー記録もありません。また、ジャケット温度センサーの校正証明書は 0 ~ 150 °C をカバーしており、プロセスは真空下で 45 °C で実行されます。装置は動作します。プロジェクトは依然として停止しています。
機器の検証は、文書化された一連の決定であり、発注前に開始され、マシンが廃棄されたときにのみ終了します。順序を正しく設定すれば、認定はレビューとテストのルーティンになります。誤解すると、生産が待機している間、同じ作業が 3 倍のコストで 3 回繰り返されることになります。以下の内容は、その表の機器構築側から書かれたものです。通常、遅延のほとんどはそこから発生するからです。
資格、検証、およびその両方の背後にあるルール
2 つの用語は現場では同じ意味で使用され、監査人がファイルを開くときにその違いが重要になります。資格は機器に適用されます。機器が正しく設計され、正しく設置され、意図したとおりに動作し、一貫して動作することを示す文書化された証拠です。検証は、装置がサポートするプロセスに適用されます。つまり、プロセスが仕様を満たす材料を再現可能に生成することを示す文書化された証拠です。機器の検証は両方をカバーする包括的なものであり、規制されたプラントでは、通常、ハードウェアの半分が証明するのが簡単です。
期待は漠然としたものではありません。米国では、21 CFR 211.63 により、機器は意図された用途に適切な設計、サイズ、配置であることが要求され、211.67 では清掃とメンテナンスが対象となります。 EU GMP 付属書 15 では、認定と検証のライフサイクルが説明されており、テストの深さとリスク評価が関連付けられています。 PLC または SCADA システムがバッチ記録を保持する場合、データの整合性に関する期待は監査証跡、ユーザー アクセス レベル、電子署名にも適用されます。
実際の結果は単純です。検証範囲は購入仕様書に含まれます。機械がクリーンルーム内に設置されると、どちらの側にもあまり力が残されていません。
4 つの資格段階とそれぞれの段階で証明されること
4 つのステージが標準であり、それぞれが異なる質問に答えます。資格パッケージが審査中に拒否される最も一般的な理由は、資格パッケージをスキップしたり、新しい名前で繰り返したりすることです。
| ステージ | 質問に回答しました | 典型的な証拠 | 署名済み |
|---|---|---|---|
| DQ | 設計は製品、容量、洗浄方法に適していますか? | URS、P&ID、材料証明書、リスク評価、ベンダー設計レビュー | QAとエンジニアリング |
| IQ | 設計どおりに構築、納品、設置されましたか? | 完成図、溶接および表面の記録、校正証明書、ユーティリティ接続 | エンジニアリングとQA |
| OQ | 制御された条件下で、定義された範囲内で動作しますか? | 上下限チャレンジテスト、警報・インターロックチェック、洗浄サイクル検証 | プロセスとQA |
| PQ | 日常的な生産において一貫したパフォーマンスを発揮しますか? | 連続生産バッチ、工程内および完成品の結果、偏差ログ | QAと生産 |
再資格認定は、カレンダーだけで行うものではありません。一般的なトリガーとしては、同じ容器内での新しい製品または溶媒、スキッドの再配置、制御基板または熱交換器の交換、製品接触面に触れる修理、および機器が信頼できなくなったことを示唆する校正ドリフト傾向などが挙げられます。
サプライヤーが機械とともに引き渡すべきもの
これらの成果物は今後 10 年間にわたって使用されるため、署名する前に文書リストを要求してください。規制産業向けのサプライヤービルディングは、以下を提供できる必要があります。
- 測定可能な許容基準を備えたユーザー要件仕様。たとえば、±1 °C のジャケット温度制御、最終水分 3 % 未満、または溶媒回収率 98 % 以上。
- P&ID、機器リスト、および構造材料を含む、その仕様を参照する設計適格性評価レポート (SUS304 が許容される場合と、製品接触に SUS316L が必要な場合)。
- EN 10204 3.1 に準拠した材料証明書と溶接文書。衛生ラインでは通常、0.4 ~ 0.8 µm の範囲の内部表面粗さと完全溶け込み溶接が指定されています。
- 国家標準に追跡可能な校正証明書。表示範囲のみではなく実際に操作ウィンドウをカバーする計器範囲を備えています。
- 工場の受け入れテストプロトコルと署名済みの報告書、その後にプラントの状態が変化する可能性がある部分のみを繰り返す現場の受け入れテスト。
- 制御システムの文書: ソフトウェアとファームウェアのバージョン、バックアップと復元の手順、監査証跡の構成、およびユーザーの役割。
- 洗浄サポート データ: スプレー ボールの範囲図、CIP の流量と圧力の要件、クーポン テスト ポイント。
- 推奨される校正および再認定間隔を記載したメンテナンスおよびスペアパーツのリスト。
リスク評価により、どの程度の検査が十分であるかが決まる
ICH Q9 と附属書 15 は同じ方向性を示しています。つまり、リスク評価によって検査の量がどの程度適切であるかが決まります。短く正直な故障モードと機器への影響分析により、どのテンプレートよりも迅速に重要なパラメータと非重要なパラメータが分離されます。
2 つの手法により、ワークロードが現実的に保たれます。括弧書きでは、一連の類似アイテム (5 つの同一の発酵タンク、または同じ撹拌機の形状を共有するさまざまなサイズの容器) を 1 つの検証対象として扱い、1 つのユニットについては完全なプロトコルを使用し、残りについては簡略化した検証を行います。最悪の場合のテストでは、最大バッチ量、最小撹拌速度、最も粘度の高い製品、最も汚れた洗浄負荷など、重要な極限値を押し上げます。重要なのは、除外されるものについての根拠が文書化されていることです。監査人は、説明のつかないギャップよりも、正当な理由による除外をはるかに容易に受け入れます。
合否を決定する重要なパラメータ
プロトコルは、定性的な言語で記述されたパラメーターで最も頻繁に失敗します。 「適切な真空」、「穏やかな乾燥」、または「良好な分離」をテストすることはできません。それらを公差付きの数値に変換し、それぞれをどのように測定するかを示します。
抽出および精製ラインの一般的な候補には、全負荷時のジャケットまたは蒸気の温度安定性、溶媒の沸点に対する真空レベル、流下膜型蒸発器内の滞留時間、蒸気と液体の分離品質、ディスクスタック遠心分離機の分離効率、溶媒回収率、ベルト乾燥機全体の水分均一性が含まれます。乾燥ステップでは、通常、平均よりも均一性が重要です。バッチの水分が平均 2.9 % で、ばらつきがプラスまたはマイナス 1.5 % の場合は、たとえ平均が許容範囲内に見えても、含有量の均一性要件を満たしません。
容量に関する要求も同様の扱いに値します。浄水上で特定の蒸発速度で定格されている MVR 蒸発器は、供給水が伝熱面を汚し始めると異なる動作をするため、プロトコルでは汚れの状態とその速度が保証される洗浄間隔を定義する必要があります。
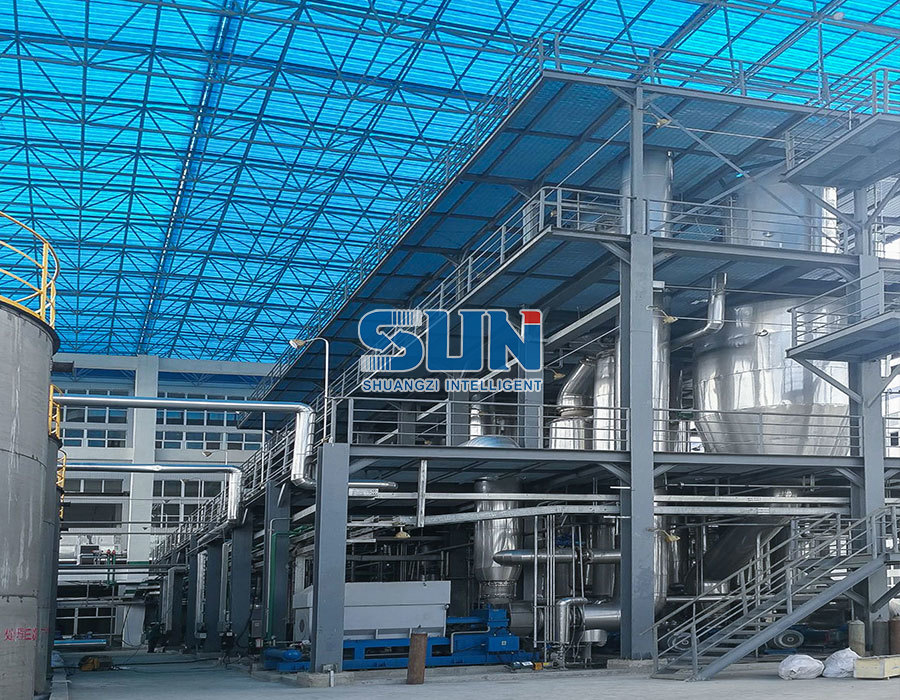 MVRエバポレーター MVR蒸発器の説明: MVR蒸発器(Mechanical Vapor Recompression)は、蒸発器で生成される二次蒸気のエネルギーを再利用する省エネ装置です。 製品を見る→
範囲: 単一ユニット、スキッドまたは完全なライン
スコープの規律により、どのソフトウェア ツールよりも多くの検証時間を節約できます。一般的な 3 つのレベルは、単一ユニット、ポンプ、熱交換器、ローカル制御を備えたプロセススキッド、または 1 つのサプライヤーがエンジニアリング、機器の製造、調達、設置、試運転を行う完全なラインです。責任者が 1 人である回線は、公共料金、制御ハンドシェイク、保証された動作範囲が 4 つのベンダーに分割されるのではなく、1 つの契約内に収まるため、認定が容易になります。
範囲、インターフェイス、および受け入れ基準が最初からこのように決定されている場合、認定作業は主に、すでに合意された内容を確認することになります。この点は、このガイドで概説されているように、入札前に検討する価値があります。 ターンキープロジェクトの機器と産業用バイヤーが知っておくべきこと .
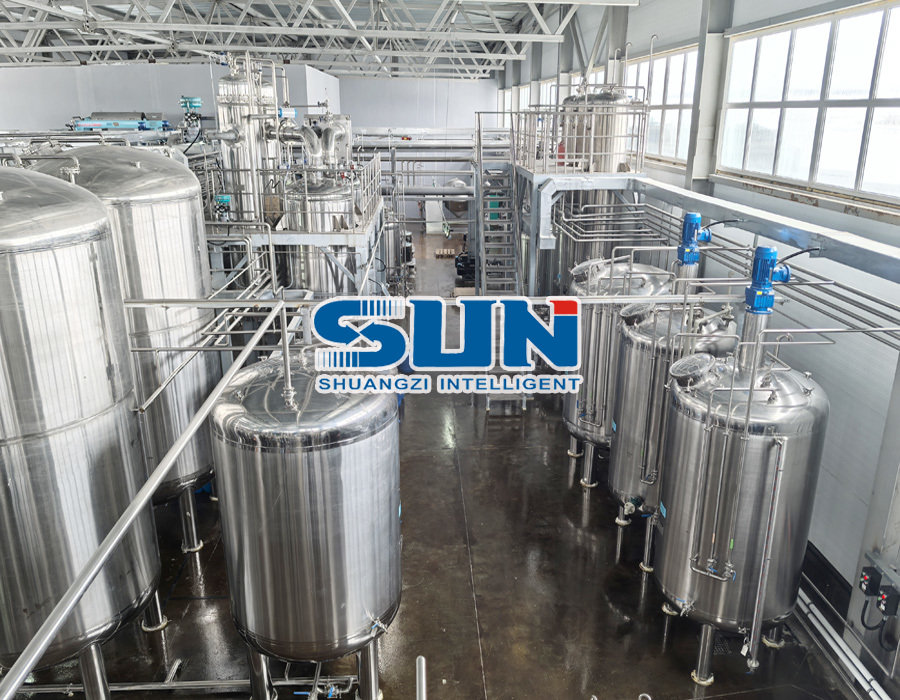 植物抽出装置メーカー 3T ペクチン抽出製品ライン機器ターンキー プロジェクト 製品を見る→
パイロット スケールとスケールアップ ブリッジ
スケールアップ証拠は、検証ファイルの他の部分よりも早く古くなります。 50 L の容器で開発されたプロセスが、混合、熱伝達、滞留時間の分布に驚くことなく 3,000 L の生産ラインに移行されることはほとんどありません。パイロットスケールで設計空間を確立し、次にパフォーマンス検証中に実稼働スケールでそれを確認するという順序で、バッチ記録に予期せぬ事態が残らないようにします。
これが、抽出、蒸発、沈殿と分離、発酵、真空低温乾燥をカバーするパイロットワークショップと自動化されたGMP指向のプラットフォームラインを注文前に主張する価値がある理由です。その後、トライアルは、後で設置される同じ機器ファミリーで実行され、OQ および PQ プロトコルに書き込まれた動作範囲には、外挿ではなく背後にある測定データが含まれます。
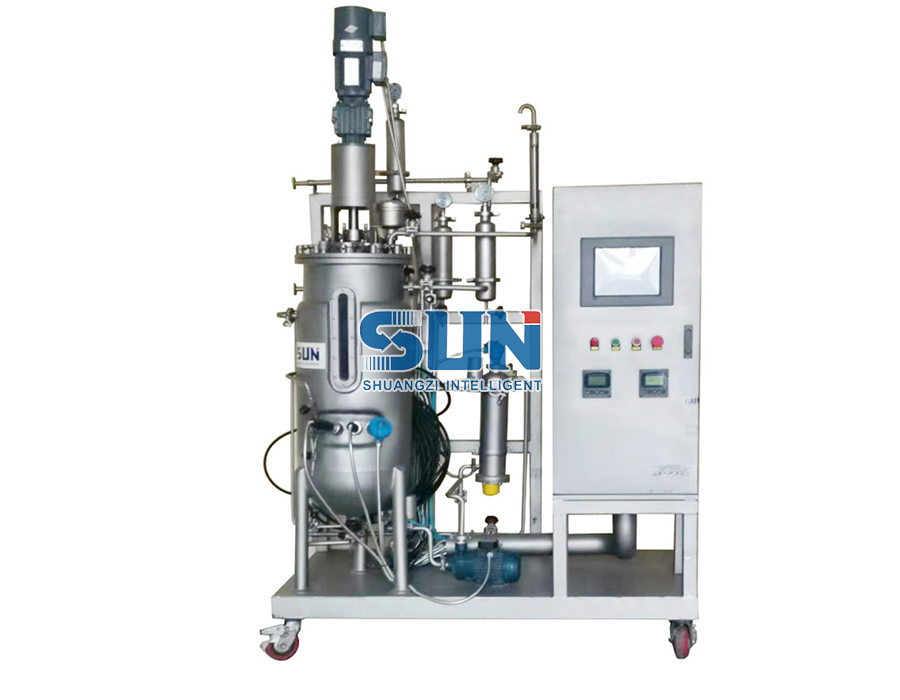 パイロット スケール機械撹拌ステンレス鋼発酵槽ラボ微生物培養 Fermentati 製品説明: 製品を見る→
配信されるラインは同じパターンに従う傾向があります。で ベルギーの顧客向けにタキソールを抽出するために建設されたイチイ抽出ライン 、出荷前に確立されたプロセスウィンドウは、後で顧客サイトで性能認定プロトコルによって検証されるものです。
検証プロジェクトが失敗する場所
ほとんどのオーバーランは、回避可能な原因の短いリストに従います。
- ユーザー要件の仕様は発注書の後に作成されるため、受け入れ基準は納品されたものからリバースエンジニアリングされます。
- 材料の代替は静かに行われます。製品接触部に SUS316L が指定されていたところ、SUS304 が供給されます。
- 機器の範囲は実際の動作限界をカバーしておらず、校正記録が無効になります。
- 工場の受け入れテストは理想的な原料と理想的なユーティリティを使用して実行されるため、実験室の条件下でのみ機械が証明されます。
- 能力は、実際の抽出物、ブロス、またはスラリーではなく、水または溶媒で実証されます。
- 逸脱はテスト中に記録されますが、正式に終了することはありません。
- ドキュメントはある言語で届きますが、それに従う必要があるオペレーターは別の言語を読みます。
- CIP 適用範囲は、導電率、温度、リボフラビンまたはクーポン テストで検証されるのではなく、図面から推定されます。
- 校正証明書は、性能認定が開始される前に期限切れになります。
植物ラインまたは発酵ラインの現実的なシーケンス
タイムラインはプロジェクトの規模によって異なりますが、次のような順序になることはほとんどありません。
- ユーザー要件の仕様を作成し、リスク評価を実行します (注文の 4 ~ 6 週間前)。
- 製造リリース前に、その仕様に照らして設計適格性をレビューし、承認します。
- 可能な限り代表的な原料を使用して、サプライヤーの工場で工場受け入れテストを実行します。
- 完成時の検証と校正チェックを含む、完全な納品、設置、IQ。
- 制限、アラーム、インターロック、およびクリーニング サイクルに挑戦して OQ を実行します。
- 偏差ログを閉じた状態で、日常的な条件で連続する生産バッチに対して PQ を実行します。
- 定期的なレビューと再認定をスケジュールするか、何か意味のある変更があったときに変更管理を通じてそれをトリガーします。
問題なく検証に合格するラインは、バインダーが最も厚いラインではありません。これは、最初の設計レビューから最後のバッチ記録まで、仕様、図面、テスト記録が一貫していたものです。抽出、蒸発、分離、発酵、または乾燥装置を計画している場合は、価格を比較する前にどの認定書類が含まれているかを尋ねてください。通常、その答えによって 2 つの見積もり間のギャップのかなりの部分が説明されます。